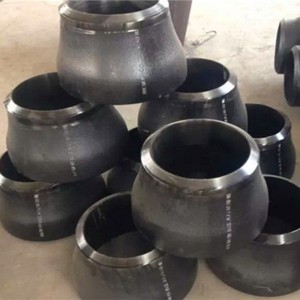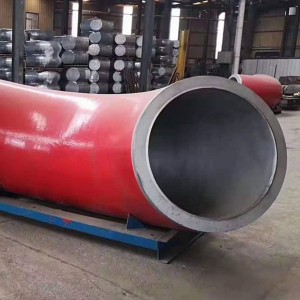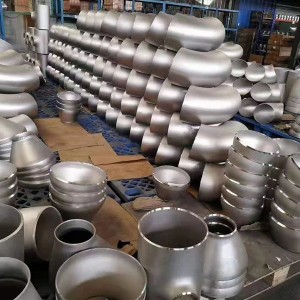


Siku Fitting Pipa Baja Seamless Baja Karbon Hideung/Stainless Steel
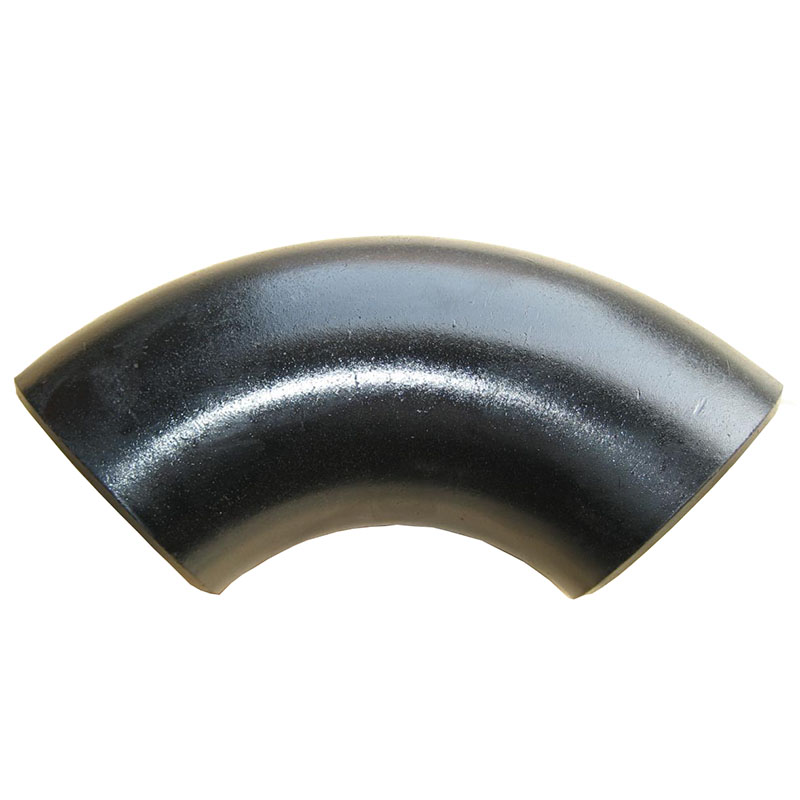


Baja Karbon: ASTM/ASME A234 WPB, WPC
Paduan: ASTM/ASME A234 WP 1-WP 12-WP 11-WP 22-WP 5-WP 91-WP911, 15Mo3 15CrMoV, 35CrMoV
Baja Tahan Karat: ASTM/ASME A403 WP 304-304L-304H-304LN-304N
ASTM/ASME A403 WP 316-316L-316H-316LN-316N-316Ti
ASTM/ASME A403 WP 321-321H ASTM/ASME A403 WP 347-347H
Baja suhu handap: ASTM/ASME A402 WPL3-WPL 6
Baja kinerja tinggi: ASTM/ASME A860 WPHY 42-46-52-60-65-70
Baja cor, baja paduan, baja tahan karat, tambaga, paduan aluminium, plastik, pelindian argon krom, PVC, PPR, RFPP (polipropilen bertulang), jsb.
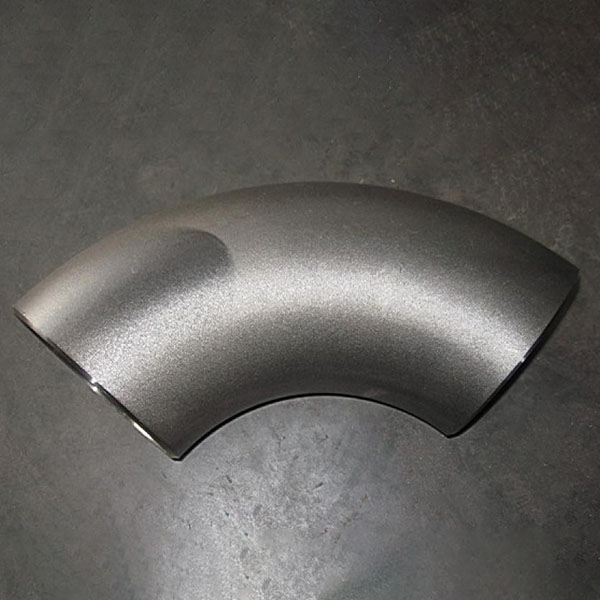
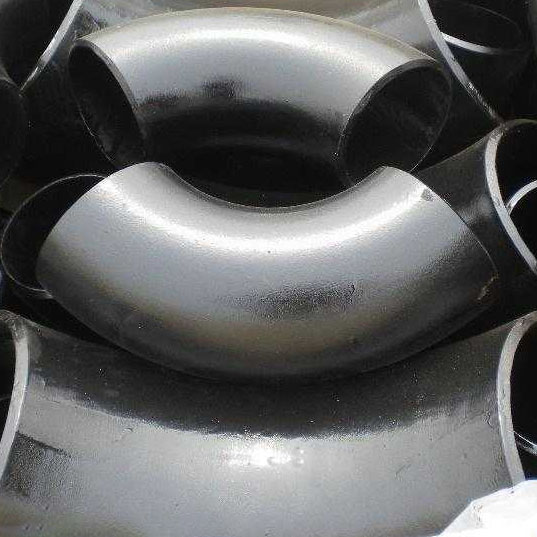
Siku mulus: Siku nyaéta salah sahiji jinis sambungan pipa anu dianggo dina tikungan pipa. Dina sistem pipa anu dianggo dina sakabéh sambungan pipa, proporsi panggedéna, sakitar 80%. Biasana, prosés ngabentuk anu béda dipilih pikeun siku tina bahan atanapi ketebalan témbok anu béda. Pabrik manufaktur anu umum dianggo prosés ngabentuk siku mulus nyaéta hot push, stamping, extrusion, jsb.
Pembentukan dorongan panas
Prosés ngabentuk siku dorong panas nyaéta ngagunakeun mesin dorong siku khusus, kapang inti sareng alat pemanasan, supados susunan billet dina kapang dina mesin dorong pikeun ngadorong maju gerakan, dina gerakan dipanaskeun, dimekarkeun sareng dibengkokkeun kana prosés. Ciri deformasi siku dorong panas dumasar kana hukum deformasi plastik bahan logam sateuacan sareng saatos volume diaméter billet, diaméter billet anu dianggo kirang ti diaméter siku, ngalangkungan kapang inti pikeun ngontrol prosés deformasi billet, supados busur jero tina logam anu dikomprés ngalir pikeun ngimbangan ékspansi sareng ipis bagian sanés, supados kéngingkeun ketebalan témbok siku anu seragam.
Prosés ngabentuk siku dorong panas mibanda penampilan anu éndah, ketebalan témbok anu seragam sareng operasi anu kontinyu, cocog pikeun produksi massal, sahingga janten metode ngabentuk utama baja karbon, siku baja paduan, sareng ogé diterapkeun dina ngabentuk spésifikasi tinangtu siku stainless steel.
Métode pemanasan prosés ngabentuk nyaéta pemanasan induksi frékuénsi sedeng atanapi frékuénsi luhur (lingkaran pemanasan tiasa multi-turn atanapi single-turn), pemanasan seuneu sareng pemanasan tungku pantulan, panggunaan metode pemanasan anu gumantung kana sarat produk ngabentuk sareng kaayaan énergi.
Nyetak
Siku stamping mangrupikeun anu pangheubeulna dianggo dina produksi massal prosés ngabentuk siku seamless, dina produksi spésifikasi siku anu umum dianggo parantos diganti ku metode push panas atanapi prosés ngabentuk anu sanés, tapi dina sababaraha spésifikasi siku kusabab produksi jumlah alit, ketebalan témbokna kandel teuing atanapi ipis teuing.
Produk ieu masih dianggo nalika aya sarat khusus. Ngecap sareng ngabentuk siku nganggo diaméter luar siku anu sami sareng billet, panggunaan mesin pres dina cetakan langsung dipencet kana bentukna.
Sateuacan dicap, billet disimpen dina dadu handap, inti jero sareng dadu tungtung dimuat kana billet, sareng dadu luhur ngalih ka handap pikeun ngamimitian mencét, sareng siku dibentuk ku kendala dadu luar sareng dukungan dadu jero.
Dibandingkeun sareng prosés hot push, kualitas stamping forming henteu saé sapertos anu sateuacanna; stamping elbow dina ngabentuk busur luar dina kaayaan tarik, teu aya bagian logam anu kaleuleuwihi pikeun ngimbangan, janten ketebalan témbok busur luar sakitar 10% langkung ipis. Tapi kusabab karakteristik produksi sapotong tunggal sareng biaya anu murah, janten prosés stamping elbow biasana dianggo dina jumlah alit, manufaktur siku témbok kandel.
Siku anu dicap dibagi jadi dua jinis stamping tiis sareng stamping panas, biasana numutkeun sifat bahan sareng kapasitas alat pikeun milih stamping tiis atanapi stamping panas.
Prosés ngabentuk siku ékstrusi tiis nyaéta ngagunakeun mesin ngabentuk siku khusus, billet kana paeh luar, paeh luhur sareng handap saatos paeh, di handapeun rod push, billet sapanjang paeh jero sareng luar ditangtayungan pikeun gerakan celah sareng ngalengkepan prosés ngabentuk.
Pamakéan prosés ékstrusi tiis di jero sareng di luar siku manufaktur mati katingalina éndah, ketebalan témbok seragam, simpangan ukuran leutik, janten pikeun siku stainless steel, khususna siku stainless steel témbok ipis anu ngabentuk langkung seueur tibatan panggunaan prosés manufaktur ieu. Prosés ieu meryogikeun akurasi anu luhur tina mati internal sareng éksternal; simpangan ketebalan témbok billet ogé sarat anu kawilang ketat.
Sistem las pelat
Anggo pelat nganggo mesin pres pikeun ngadamel satengah profil siku, teras las dua profil éta babarengan. Prosés sapertos kitu umumna dianggo pikeun ngadamel siku DN700 atanapi langkung.
Métode ngabentuk anu sanés
Salian ti tilu prosés ngabentuk umum di luhur, ngabentuk siku anu mulus aya panggunaan ékstrusi billet ka die luar, teras ngalangkungan prosés ngabentuk bal billet. Tapi prosés ieu relatif rumit, masalah operasi, sareng kualitas ngabentukna henteu saé sapertos prosés anu kasebat di luhur, janten kirang dianggo.
Ieu mangrupikeun jinis pas pipa anu umumna dianggo dina pamasangan pipa pikeun nyambungkeun dua pipa anu diaméterna sami atanapi béda, supados pipa tiasa ngadamel sudut puteran anu tangtu, sareng tekanan nominalna 1-1.6Mpa.
Siku dumasar kana sudut, aya tilu anu paling umum dianggo nyaéta 45°, 90°, 180°, sajaba ti éta, numutkeun kabutuhan rékayasa, ogé kalebet 60° sareng sudut non-normal anu sanés; numutkeun prosés produksi, tiasa dibagi kana siku las, siku stamping, siku ngadorong, siku tuang, jsb.
1.Kusabab kalolobaan sambungan pipa dianggo pikeun ngelas, pikeun ningkatkeun kualitas pangelasan, tungtungna dirobah jadi miring, ninggalkeun sudut anu tangtu kalayan ujung anu tangtu, sarat ieu ogé relatif ketat, sabaraha kandel ujungna, sudut pikeun sabaraha jauh sareng rentang simpangan anu ditangtukeun. Kualitas permukaan sareng sipat mékanis dasarna sami sareng pipa. Pikeun genah ngelas, jinis sambungan pipa baja sareng pipa anu disambungkeun sami.
2.nyaéta sadaya sambungan pipa diubaran permukaanana, permukaan jero sareng luar oksida beusi ku cara dibébaskeun tina prosés shot blasting, teras dilapis ku cet anti korosi. Ieu kanggo kabutuhan ékspor, salian ti éta, di nagara éta ogé pikeun ngagampangkeun transportasi pikeun nyegah karat sareng oksidasi, nyaéta pikeun ngalakukeun padamelan ieu.
3.Mangrupikeun sarat pikeun bungkusan pikeun sambungan pipa alit, sapertos ékspor, anjeun kedah ngadamel kotak kai, sakitar 1 méter kubik, jumlah siku dina kotak sapertos kitu henteu tiasa ngaleuwihan sakitar saton, standar ngamungkinkeun sét, nyaéta, sét ageung alit, tapi beurat total umumna henteu tiasa ngaleuwihan 1 ton. Pikeun potongan ageung y janten hiji pakét, sapertos 24″ kedah janten hiji pakét. Anu sanésna nyaéta tanda bungkusan, tanda éta pikeun nunjukkeun ukuran, nomer baja, nomer bets, mérek dagang produsén, jsb.
| Diaméter Nominal | Tengah ka Tungtung | Pusat ka Pusat | Balik deui ka raray | |||||||
| Diaméter Luar | Siku 45° | Siku 90° | Siku 180° | |||||||
| Di Bevel | B | A | O | K | ||||||
| DN | NPS | Seri A | Seri B | PanjangRadius | PanjangRadius | PondokRadius | PanjangRadius | PondokRadius | PanjangRadius | PondokRadius |
| 15 | 1/2 | 21.3 | 18 | 16 | 38 | - | 76 | - | 48 | - |
| 20 | 3/4 | 26.9 | 25 | 19 | 38 | - | 76 | - | 51 | - |
| 25 | 1 | 33.7 | 32 | 22 | 38 | 25 | 76 | 51 | 56 | 41 |
| 32 | 1.1/4 | 42.4 | 38 | 25 | 48 | 32 | 95 | 64 | 70 | 52 |
| 40 | 1.1/2 | 48.3 | 45 | 29 | 57 | 38 | 114 | 76 | 83 | 62 |
| 50 | 2 | 60.3 | 57 | 35 | 76 | 51 | 152 | 102 | 106 | 81 |
| 65 | 2.1/2 | 76.1(73) | 76 | 44 | 95 | 64 | 190 | 127 | 132 | 100 |
| 80 | 3 | 88.9 | 89 | 51 | 114 | 76 | 229 | 152 | 159 | 121 |
| 90 | 3.1/2 | 101.6 | - | 57 | 133 | 89 | 267 | 178 | 184 | 140 |
| 100 | 4 | 114.3 | 108 | 64 | 152 | 102 | 305 | 203 | 210 | 159 |
| 125 | 5 | 139.7 | 133 | 79 | 190 | 127 | 381 | 254 | 262 | 197 |
| 150 | 6 | 168.3 | 159 | 95 | 229 | 152 | 457 | 305 | 313 | 237 |
| 200 | 8 | 219.1 | 219 | 127 | 305 | 203 | 610 | 406 | 414 | 313 |
| 250 | 10 | 273 | 273 | 159 | 381 | 254 | 762 | 508 | 518 | 391 |
| 300 | 12 | 323.9 | 325 | 190 | 457 | 305 | 914 | 610 | 619 | 467 |
| 350 | 14 | 355.6 | 377 | 222 | 533 | 356 | 1067 | 711 | 711 | 533 |
| 400 | 16 | 406.4 | 426 | 254 | 610 | 406 | 1219 | 813 | 813 | 610 |
| 450 | 18 | 357.2 | 478 | 286 | 686 | 457 | 1372 | 914 | 914 | 686 |
| 500 | 20 | 508 | 529 | 318 | 762 | 508 | 1524 | 1016 | 1016 | 762 |
| 550 | 22 | 559 | - | 343 | 838 | 559 | 1676 | 1118 | 1118 | 838 |
| 600 | 24 | 610 | 630 | 381 | 914 | 610 | 1829 | 1219 | 1219 | 914 |
| 650 | 26 | 660 | - | 406 | 991 | 660 | 1982 | 1320 | - | - |
| 700 | 28 | 711 | 720 | 438 | 1067 | 711 | 2134 | 1422 | - | - |
| 750 | 30 | 762 | - | 470 | 1143 | 762 | 2286 | 1524 | - | - |
| 800 | 32 | 813 | 820 | 502 | 1219 | 813 | 2438 | 1626 | - | - |
| 850 | 34 | 864 | - | 533 | 1295 | 864 | 2590 | 1728 | - | - |
| 900 | 36 | 914 | 920 | 565 | 1372 | 914 | 2744 | 1828 | - | - |
| 950 | 38 | 965 | - | 600 | 1448 | 965 | 2896 | 1930 | - | - |
| 1000 | 40 | 1016 | 1020 | 632 | 1524 | 1016 | 3048 | 2032 | - | - |
| 1050 | 42 | 1067 | - | 660 | 1600 | 1067 | 3200 | 2134 | - | - |
| 1100 | 44 | 1118 | 1120 | 695 | 1676 | 1118 | 3352 | 2236 | - | - |
| 1150 | 46 | 1168 | - | 727 | 1753 | 1168 | 3506 | 2336 | - | - |
| 1200 | 48 | 1220 | 1220 | 759 | 1829 | 1219 | 3658 | 2440 | - | - |